
智能注塑生产状态感知与风险评估系统
一条注塑产线几十台机器同时开工,换模换料一天几轮,靠固定阈值报警不是漏报就是误报。团队为每台设备的每种工况自动建立基线,用只需正常样本的检测模型给每一模打分,报警时按特征重要性指出最可疑的工艺环节,让工程师直奔问题参数。该系统已在头部智能制造科技企业产品化落地,方法在真实注塑数据上完成验证。
项目概述
注塑车间最头疼的不是机器坏了,而是看着正常、产品却开始缩水短射——等抽检发现,一批料已经废了。本项目接入模内压力、温度、冷却水温与流量等过程信号,按成型周期的物理阶段分段分析,为每种工况自动维护基线,异常出现时实时打分、定位到具体阶段与参数,把质量把关从事后抽检挪到成型过程中。
研究目标
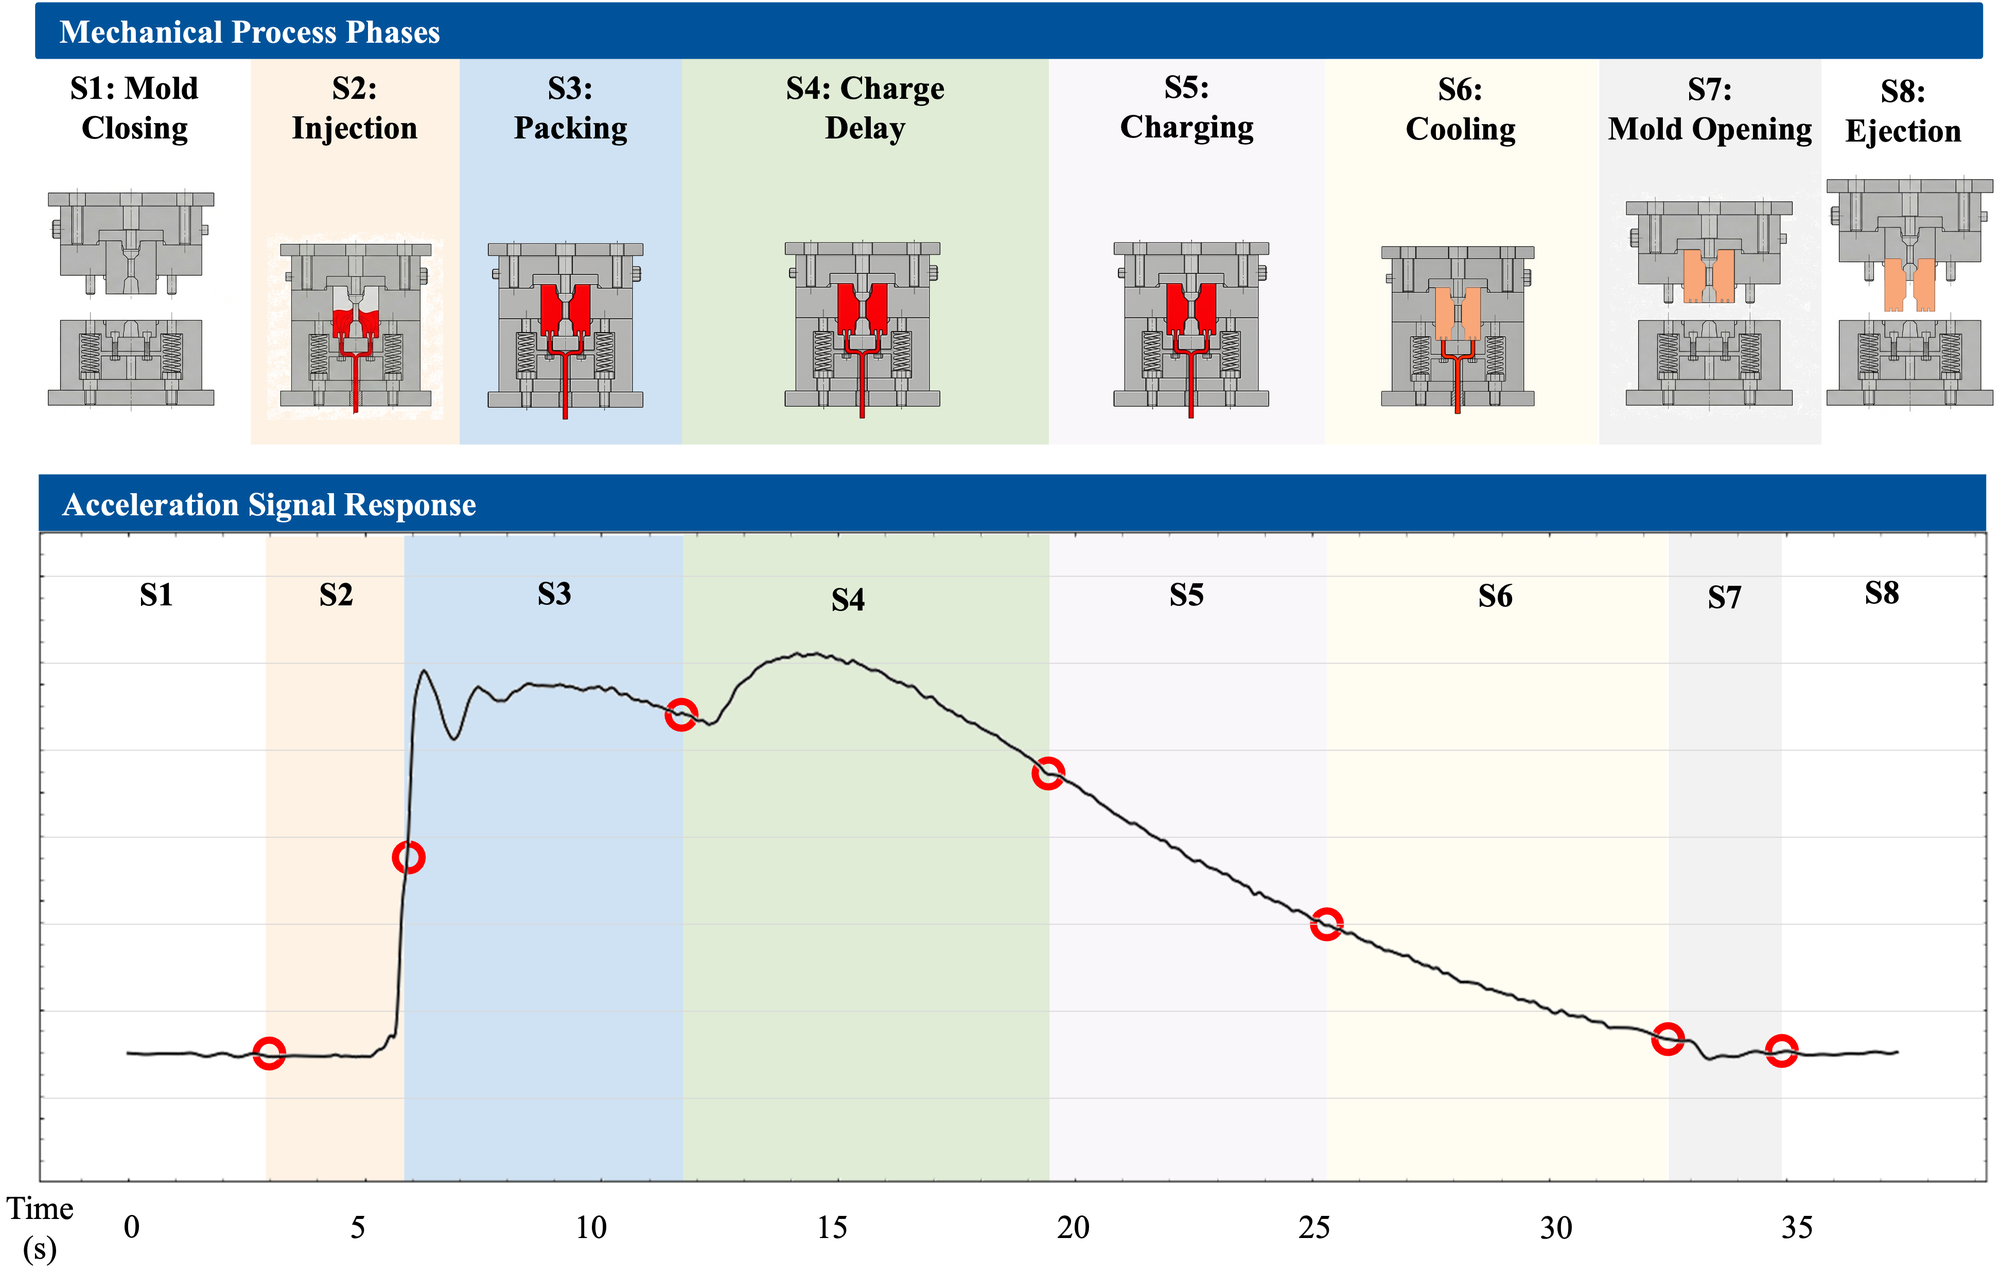
按成型周期物理阶段拆解信号并提取关键特征
多工况自动识别与基线自动构建、自动更新
仅用正常样本的在线异常检测与分级预警
异常根因定位与关键尺寸虚拟量测
研究方法
以成型周期的物理分段为起点,用贝叶斯特征优化从冗余信号中筛出关键指标;工况识别模块判断当前配方并匹配或新建基线;检测端只用正常样本训练分布外检测模型,配合保形校准定阈值,输出异常得分与三档预警,再由特征重要性排序给出排查方向。
技术路线
- 1
按成型阶段拆信号
一个注塑周期分多个物理阶段,每段机理不同、异常表现也不同。系统把模内压力曲线按阶段切开,分段提取统计特征。筛选后的关键特征集中在保压与充料延迟阶段——缩痕、短射最容易在这里暴露。
- 2
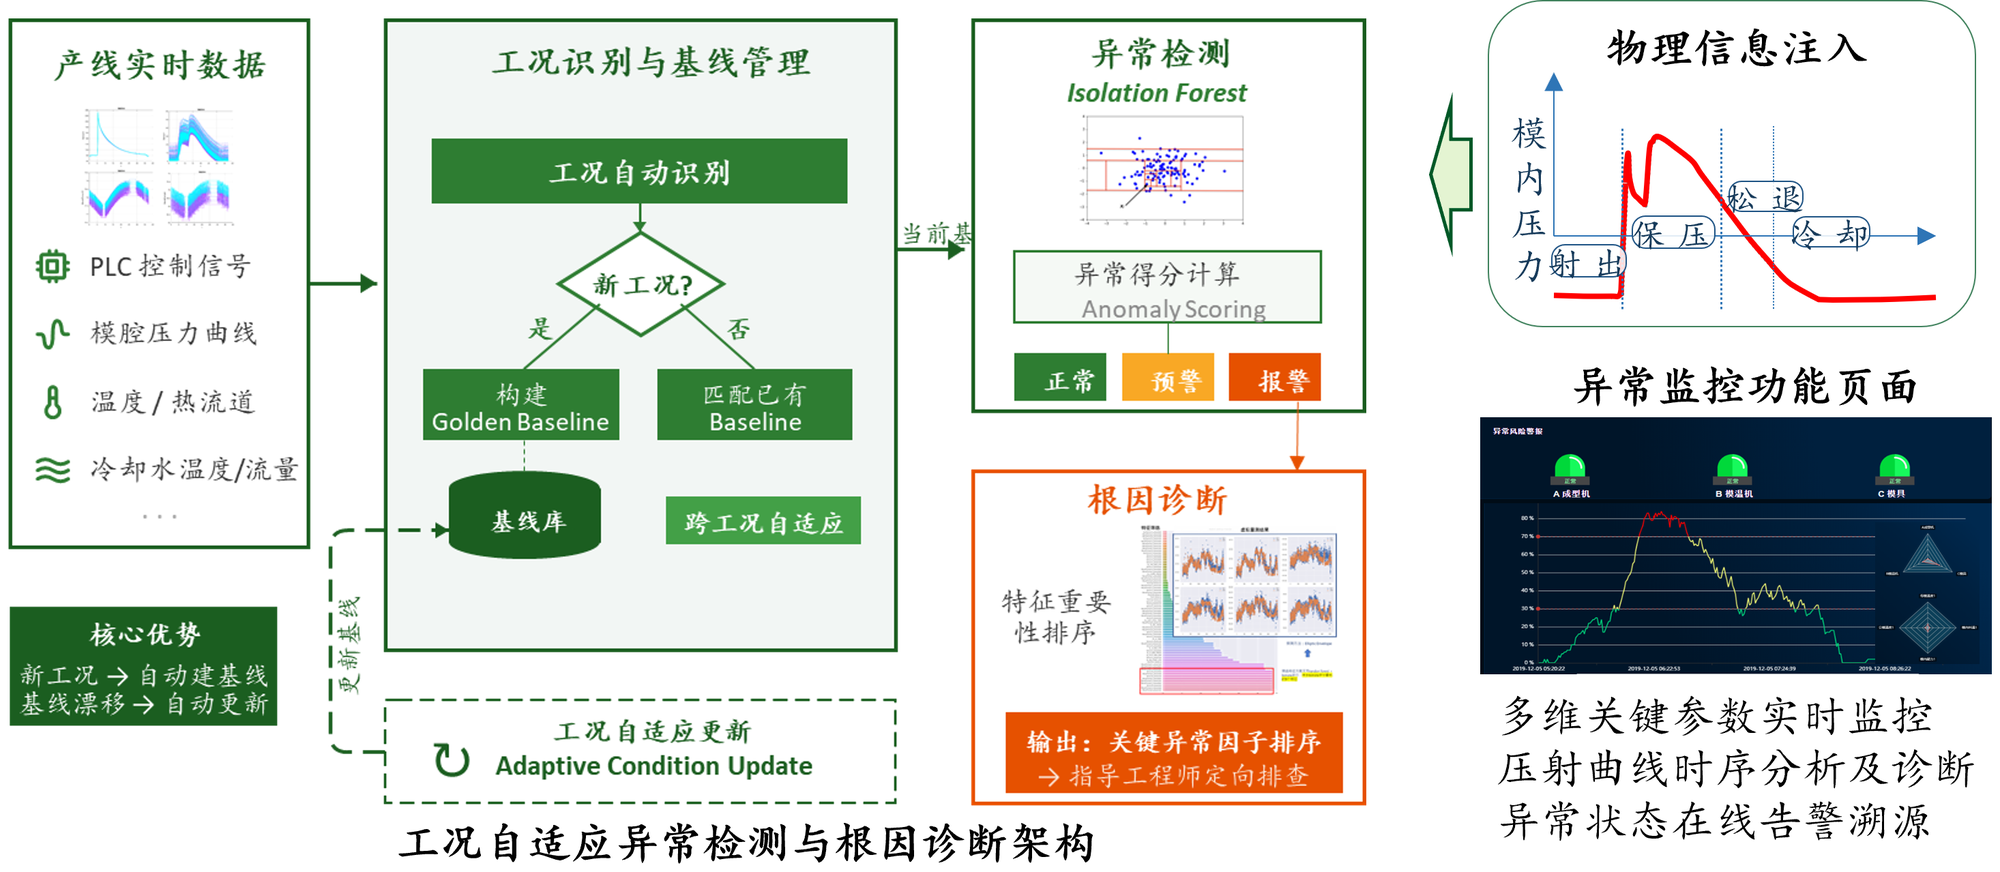
每种工况自动建基线
换模、换料、换配方后信号形态整个变样,固定阈值必然失效。系统自动判断当前工况:新工况就建一条标准基线存入基线库,老工况就匹配已有基线,并随设备状态缓慢漂移自动更新。工程师不用为每个新产品重调报警参数。
- 3
没有故障样本也能报警
产线上异常本来就少,攒够带标签的故障样本往往要等半年。检测模型只用正常样本训练,用孤立森林(Isolation Forest)等方法把偏离程度算成异常得分,再分成正常、预警、报警三档。
- 4
报警后指明排查方向
只给一个"异常"结论不够用,工程师还得猜原因。系统报警时同步输出关键异常因子排序,指明是保压段压力偏低还是冷却水温漂移,把排查范围从几十个参数收到两三个。
方法与结果
研究成果
在头部智能制造科技企业产品化落地,支持多台注塑设备独立预警与产线级风险监控
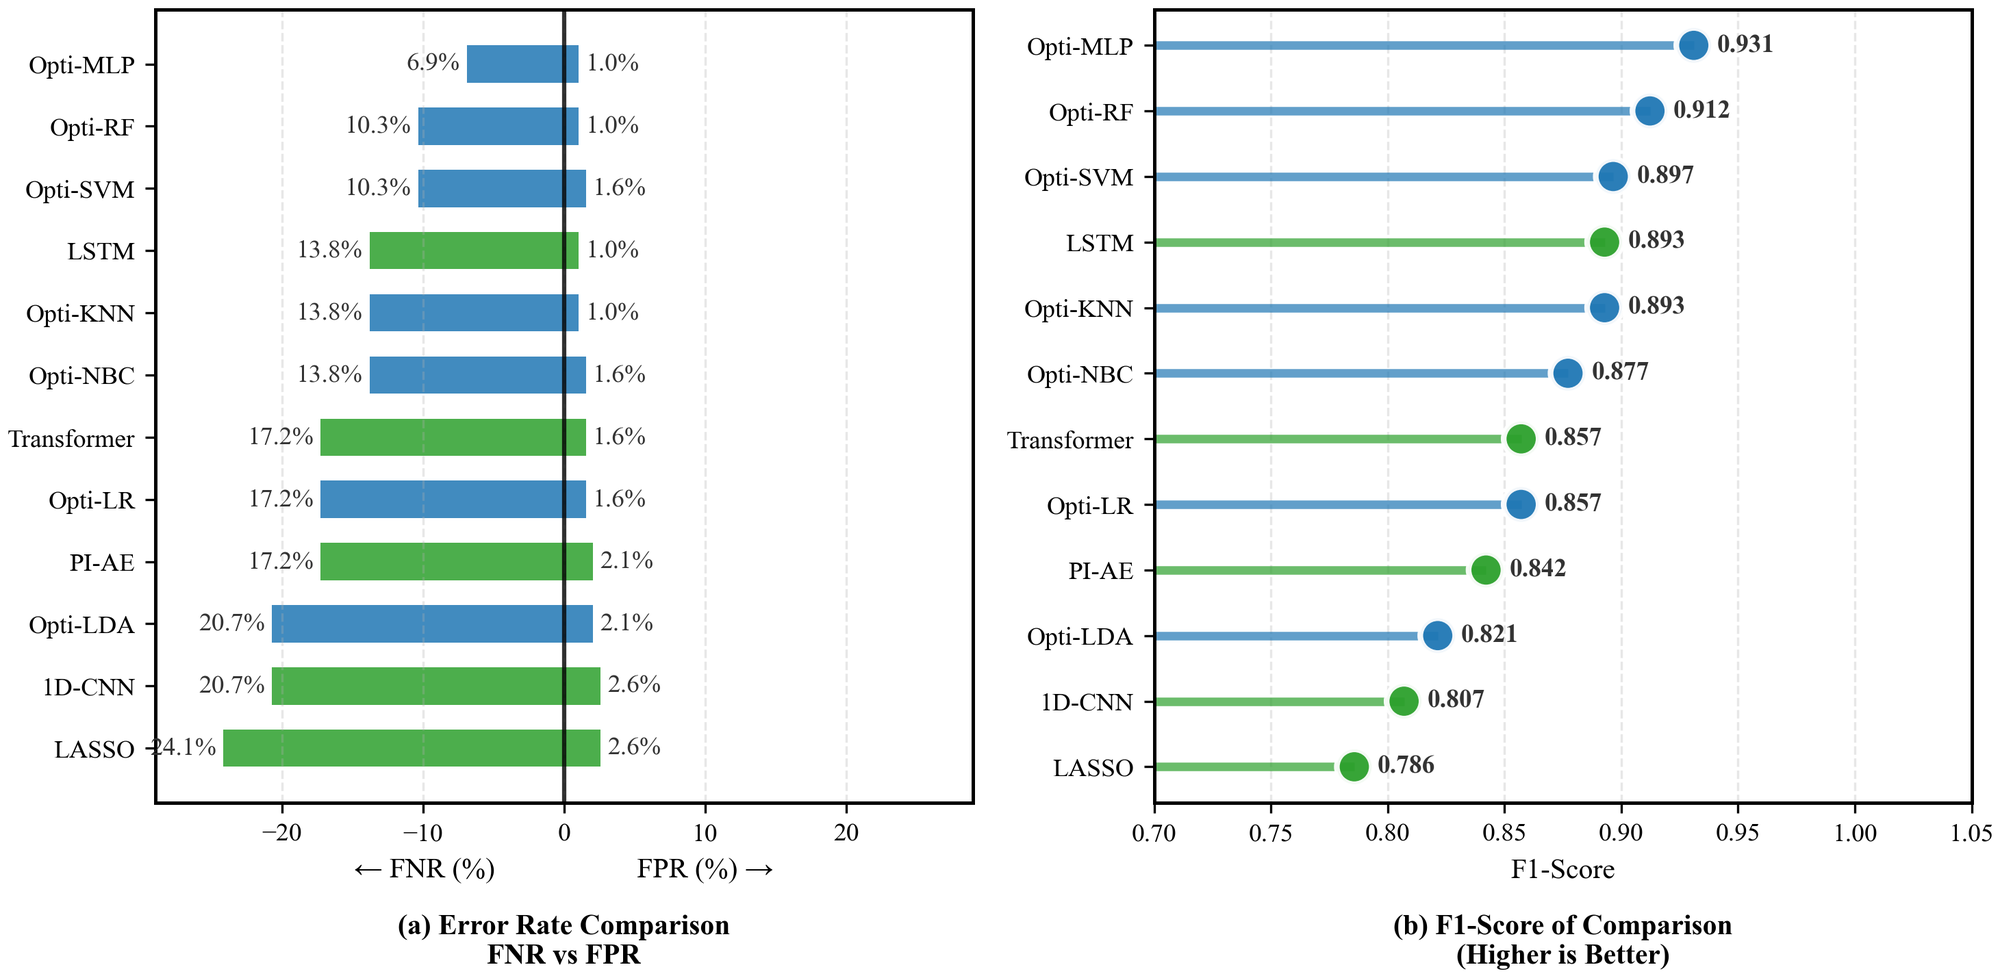
方法验证:训练不使用异常标签,准确率 94.92%、F1 0.907、误报率 3.88%
关键尺寸虚拟量测均方根误差 0.0259 毫米
案例入选《工业大数据》《Industrial AI》等专著
适合谁 · 合作入口
想做产线级智能系统与工业时序建模的同学;注塑与精密成型企业。
相关论文
Physically-Informed Bayesian Feature Optimization for Semi-Supervised Industrial Anomaly Detection, Measurement Science and Technology, 2026
Towards Manufacturing General Intelligence: A Unified Multi-Task Time Series Foundation Model for Integrated Industrial Process Monitoring, 投稿中, 2026